
紧固件这个行业,门槛低启动快,还些专业靠关系拉客户群体来搅动搅动。但市场开放这么多年,没有任何一家生产紧固件的企业能像原来一样长时间依靠关系或是某个单一品种获得客户稳定购买。只有“专”,才能得到客户的认可及长期的可持续性发展。
企业应该充分利用现有意资源和良好的专业知识及高精端设备来拓展高12.9级强度螺栓的使用渠道,通过专业的钢结构螺栓生产模式来满足用户的需求。随便几台设备,一台搓牙机,一个小作坊。这是我们在紧固件业内经常看到这样的工厂。说实话,
无锡泛奥紧固件有限公司从事12.9级高强度螺栓和10.9级高结构螺栓的生产销售十多年,在十多年前,国内的生产12.9级高强度螺栓和10.9级钢结构螺栓的企业并不多,所以产品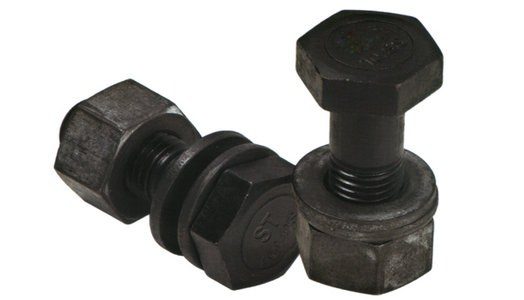 都很好卖,当时可以通过简单的加工,合理的价格就能很的把产品销售出去,当时最主要的就是一种资源整合的结果。
经过市场的洗礼,我们明白,在钢结构螺栓生产这个行业,没有铁饭碗。我们这十多年,看见过多少企业倒闭,也见到过很多企业飞速发展,究其原因,就在一个字:专!
靠关系,靠所谓的资源,必竟并非长久之计,我们只能靠专业的知识,专业的人才,专业的设备,专业的服务来得客户的认同。
五金螺丝的应用在生活是无处不在的,相信大家都知道螺丝这个物件的存在,它是五金制品中的其中一种,也是紧固件中的一种类型状态。大家基本都知道随着我国经济的快速发展,五金配件也成为了相当大
的行业,钢结构螺栓在不仅在工业生产中广泛应用,也大量应用于民用行业之中。
但是由于很多行业的特殊性,也涉及到使用的安全问题,对其的质量也远胜在其它行业中的使用,对钢结构螺栓无论还是档次还是质量都要求有更高品质。
我国的经济发展迅速,在某一些方面,确实能和欧美国家接轨,但是在一些细节上,还离发达国家相差甚远,欧美国家在第一次工业革命和第二次工业革命中,累积了丰富的经验和技术。在这点上,经过多年的努力,当我们掌握先进技术的时候,在原材料、生产和检测设备又成为制约我国五金配件业发展的瓶径。
虽然经过冶金行业和设备制造业的多年努力,这些问题有所缓解,但是目前还远远满足不了对新产品技术和质量的需求,特别是一些高端原材料,为了彻底解决这个难题,该协会近年来重点发展与此相关的企业,并让这些企业作为协会的理事单位,参与的市场调研、产品开发、质量保证等一系列活动,同步发展,共同提高。
据了解,尽管目前该行业的标准体系比较完善,但由于制定的较早,与现在的市场需求有着相当的距离,很多标准在今天往往只是一个“名称解释”,尤其是与日本、欧洲、美国等发达国家相比,现行的国家标准和行业标准还较低,导致国内的产品在国际市场的竞争力不强,因此,尽快出台与国际接轨的行业新标准成为与会代表的一致呼声。
五金配件行业发展到今天,已经从过去的价格大战、服务竞争逐步进入到产业链的竞争,而产业链是要靠标准化的手段来完成。
性能等级、材料及使用配合
螺栓、螺母、垫圈的性能等级和材料按表1的规定。表中35VB钢的技术条件见附录A。
| 类别 | 性能等级 | 材料 | 标准编号 | 适用规格 |
| 螺栓 | 10.9S | 20MnTiB | GB/T 3077 | ≤M24 |
| ML20MnTiB | CB/T 6478 | |||
| 35VB | ≤M30 | |||
| 8.8S | 45、35 | CB/T 699 | ≤M20 | |
| 20MnTiB、40Cr | CB/T 3077 | ≤M24 | ||
| ML20MnTiB | CB/T 6478 | |||
| 35CrMo | CB/T 3077 | ≤M30 | ||
| 35VB | ||||
| 螺母 | 10H | 45、35 | CB/T 699 | |
| 8H | ML35 | CB/T 6478 | ||
| 垫圈 | 35HRC~45HRC | 45、35 | CB/T 699 |
螺栓、螺母、垫圈的使用配合按表2的规定
| 类别 | 螺栓 | 螺母 | 垫圈 |
| 型式尺寸 | 按 GB/T 1228规定 | 按 GB/T 1229规定 | 按 GB/T 1230规定 |
| 性能等级 | 10.9S | 10H | 35HRC~45HRC |
| 8.8S | 8H | 35HRC~45HRC |
试件机械性能
制造厂应将制造螺栓的材料取样,经与螺栓制造中相同的热处理工艺处理后,制成试件进行拉伸试验,其结果应符合表3的规定,当螺栓的材料直径≥16mm时,根据用户要求,制造厂还应增加常温冲击试验,其结果应符合表3的规定
| 性能等级 | 抗拉强度 | 规定非比例延伸强度 | 断后伸长率 | 断后收缩率 | 冲击吸收功 |
| Rm/Mpa | Rp0.2/Mpa | A/% | Z/% | AkU2/J | |
| 不小于 | |||||
| 10.9S | 1040~1240 | 940 | 10 | 42 | 47 |
| 8.8S | 830~1030 | 660 | 12 | 45 | 63 |
实物机械性能
进行螺栓实物楔负载试验时,拉力载荷应在表4规定的范围内,且断裂应发生在螺纹部分或螺纹与螺杆交接处。
| 螺纹规格d | M12 | M16 | M20 | (M22) | M24 | (M27) | M30 | ||
| 公称应力截面积As/mm2 | 84.3 | 157 | 245 | 303 | 353 | 459 | 561 | ||
| 性能等级 | 10.9S | 拉力 | 87700~104500 | 163000~195000 | 255000~304000 | 315000~376000 | 367000~438000 | 477000~569000 | 583000~696000 |
| 8.8S | 载荷/N | 70000~86800 | 130000~162000 | 203000~252000 | 251000~312000 | 293000~364000 | 381000~473000 | 466000~578000 | |
当螺栓l/d≤3时,如不能做楔负载试验,允许做拉力载荷试验或芯部硬度试验。拉力载荷应符合表4的规定,芯部硬度应符合表5的规定。
| 性能等级 | 维氏硬度 | 洛氏硬度 | ||
| min | max | min | max | |
| 10.9S | 312 HV30 | 367 HV30 | 33 HRC | 39 HRC |
| 8.8S | 249 HV30 | 296 HV30 | 24 HRC | 31 HRC |
螺栓的脱碳层按GB/T 3098.1的有关规定。螺母的保证载荷应符合表6的规定。
| 螺纹规格D | M12 | M16 | M20 | (M22) | M24 | (M27) | M30 | ||
| 性能等级 | 10H | 拉力载荷/N | 87700 | 163000 | 255000 | 315000 | 367000 | 477000 | 583000 |
| 8H | 70000 | 130000 | 203000 | 251000 | 293000 | 381000 | 466000 | ||
螺母硬度应符合表7的规定。
| 性能等级 | 洛氏硬度 | 维氏硬度 | ||
| min | max | min | max | |
| 10H | 98 HRB | 32 HRC | 222 HV30 | 304 HV30 |
| 8H | 95 HRB | 30 HRC | 206 HV30 | 289 HV30 |
垫圈的硬度
垫圈的硬度为329 HV30~436 HV30(35 HRC~45 HRC)。
连接副的扭矩系数
高强度大六角头螺栓连接副应按保证扭矩系数供货,同批连接副的扭矩系数平均值为0.110~0.150,扭矩系数标准偏差应小于或等于0.0100。每一连接副包括1个螺栓、1个螺母、2个垫圈,并应分属同批制造。
扭矩系数保证期为自出厂之日起6个月,用户如需延长保证期,可由供需双方协议解决。
螺栓、螺母的螺纹
螺纹的基本尺寸按GB/T 196粗牙普通螺纹的规定。螺栓螺纹公差带按GB/T 197的6g,螺母螺纹公差带按GB/T
197的6H。
螺纹牙侧表面粗糙度的最大参数值Ra应为12.5μm。
螺栓的螺纹末端
螺栓的螺纹末端按GB/T 1228和GB/T 2的规定。
表面缺陷
螺栓、螺母的表面缺陷分别按GB/T 5779.1和GB/T 5779.2的规定。
垫圈不允许有裂缝、毛刺、浮锈和影响使用的凹痕、划伤。
其他尺寸及形位公差
螺栓、螺母和垫圈的其他尺寸及形位公差应符合GB/T 3103.1和GB/T 3103.3有关C级产品的规定。
表面处理
螺栓、螺母和垫圈均应进行保证连接副扭矩系数和防锈的表面处理,表面处理工艺由制造厂选择。
试件的拉伸试验和冲击试验
拉伸试件和冲击试件应在同一根棒材上截取,并经同一热处理工艺处理。
拉伸试验
原材料经热处理后,按GB/T
228的规定制成拉伸试件。加工试件时,其直径减小量不应超过原材料直径的25%(约为截面积的44%),并以此确定试件直径。试验方法按GB/T
228的规定。
冲击试验
原材料经热处理后,按GB/T
229中关于缺口深度为2mm的标准夏比U型缺口冲击试件的规定制成试件,并在常温下进行冲击试验。试验方法按GB/T 229的规定。
楔负载试验
螺栓头下置一10°楔垫,在拉力试验机上将螺栓拧在带有内螺纹的专用夹具上(至少6扣),然后进行拉力试验。10°楔垫的型式、尺寸及硬度按GB/T
3098.1的规定。
芯部硬度试验
试验在距螺杆末端等于螺纹直径d的截面上进行,对该截面距离中心的四分之一螺纹直径处,任测4点,取后3点平均值。试验方法按GB/T
230.1或GB/T 4340.1的规定。验收时,如有争议,以维氏硬度(HV30)试验为仲裁。
脱碳试验按GB/T 3098.1的规定。
螺母试验方法
保证载荷试验
将螺母拧入螺纹芯棒,试验时夹头的移动速度不应超过3
mm/min,对螺母施加表6规定的保证载荷,持续15s螺母不应脱扣或断裂。当去除载荷后,应可用手将螺母旋出,或者借助扳手松开螺母(但不应超过半扣)后用手旋出。在试验中,如螺纹芯棒损坏,则试验作废。
螺纹芯棒的硬度应≥45HRC,其螺纹公差带为5h6g,但大径应控制在6g公差带靠近下限的四分之一的范围内。
硬度试验
试验在螺母支承面上进行,任测4点,取后3点平均值。试验方法按GB/T230.1或GB/T
4340.1的规定。验收时,如有争议,以维氏硬度(HV30)试验为仲裁。
垫圈硬度试验
在垫圈的表面上任测4点, 取后3点平均值。试验方法按GB/T230.1或GB/T
4340.1的规定。验收时,如有争议,以维氏硬度(HV30)试验为仲裁。
连接副扭矩系数试验
连接副的扭矩系数试验在轴力计上进行,每一连接副只能试验一次,不得重复使用。
检验规则
出厂检验按批进行。同一性能等级、材料、炉号、螺纹规格、长度(当螺栓长度≤100mm
时,长度相差≤15mm;螺栓长度>100mm时,长度相差≤20mm,可视为同一长度)、机械加工、热处理工艺、表面处理工艺的螺栓为同批;同一性能等级、材料、炉号、螺纹规格、机械加工、热处理工艺、表面处理工艺的螺母为同批;同一性能等级、材料、炉号、规格、机械加工、热处理工艺、表面处理工艺的垫圈为同批。分别由同批螺栓、螺母、垫圈组成的连接副为同批连接副。
同批高强度螺栓连接副最大数量为3000套。
连接副扭矩系数的检验按批抽取8套,8套连接副的扭矩系数平均值及标准偏差均应符合3.3.1规定。
螺栓楔负载、螺母保证载荷、螺母硬度和垫圈硬度的检验按批抽取,样本大小n=8,合格判定数Ac=O。
螺栓、螺母和垫圈的尺寸、外观及表面缺陷的检验抽样方案按GB/T 90.1的规定。
用户对产品质量有异议时,在正常运输和保管条件下,应在产品出厂之日起6个月之内向供货方提出。如有争议,双方按本标准的要求进行复验裁决。
标志与包装
螺栓应在头部顶面制出性能等级和制造厂凸型标志,标志中“·”可以省略。标志中第一部分数字(“·”前)表示公称抗拉强度的1/100,第二部分数字(“·”后)表示公称屈服强度与公称抗拉强度比值的10倍,字母S表示钢结构用高强度大六角头螺栓,××为制造厂标志。
螺母应在顶面上制出性能等级和制造厂标志。标志中数字表示螺母性能等级,字母H表示钢结构用高强度大六角螺母,××为制造厂标志。
制造厂应以批为单位提供产品质量检验报告书,内容如下:
a)批号、规格和数量;
b)性能等级;
c)材料、炉号、化学成分;
d)试件拉力试验和冲击试验数据;
e)实物机械性能试验数据;
f)连接副扭矩系数测试值、平均值、标准偏差和测试环境温度;
g)出厂日期。
6.4
包装箱应牢固、防潮。箱内应按连接副的组合进行包装,不同批号的连接副不得混装。每箱质量不得超过40kg。包装箱内分装方法由制造厂选择。
6.5 包装箱外应有制造厂、产品名称、标准编号、批号、规格、数量、毛重等明显标记